DB-SE-A · 10.2 Operaciones de fabricación en taller · 10.2.1 Corte · 10.2.2 Conformado · 10.2.3 Perforación · versión 2007-10-23
SHA256: 9ed9ea694aabfbda3bfbbef40dfe9223fde05d13c35bc2ba9751e5a96a22a64f · página física 112 de 168 · métodos de encabezado
solo si están cotejados.
Documento · ← p. 111 · p. 113 →
Formatos: Markdown · JSON de bloques · PDF p. 112 · imagen PNG
Documento Básico SE-A Acero

SE-A-110
sufrido un deterioro importante, antes de su utilización deben comprobarse que siguen cumpliendo
con los requisitos establecidos.
2
Los componentes estructurales deben manipularse y almacenarse de forma segura, evitando que
se produzcan deformaciones permanentes y de manera que los daños superficiales sean mínimos.
Cada componente debe protegerse de posibles daños en los puntos en donde se sujete para su
manipulación. Los componentes estructurales se almacenarán apilados sobre el terreno pero sin
contacto con él, evitando cualquier acumulación de agua.
10.2 Operaciones de fabricación en taller
10.2.1 Corte
1
Se debe realizar por medio de sierra, cizalla, corte térmico (oxicorte) automático y, solamente si és-
te no es practicable, oxicorte manual.
2
Se aceptarán cortes obtenidos directamente por oxicorte siempre que no tengan irregularidades
significativas y se hayan eliminado los restos de escoria.
3
El pliego de condiciones especificará las zonas que no es admisible material endurecido tras pro-
cesos de corte.
10.2.2 Conformado
1
El acero se puede doblar, prensar o forjar hasta que adopte la forma requerida, utilizando procesos
de conformado en caliente o en frío, siempre que las características del material no queden por
debajo de los valores especificados.
2
Para el conformado en caliente se seguirán las recomendaciones del productor siderúrgico. El con-
formado se realizará con el material en estado rojo cereza, manejando de forma adecuada la tem-
peratura, el tiempo y la velocidad de enfriamiento. No se permitirá el doblado o conformado en el
intervalo de calor azul (250ºC a 380ºC), ni para aceros termomecánicos o templados y revenidos,
salvo que se realicen ensayos que demuestren que, tras el proceso, siguen cumpliendo los requisi-
tos especificados en el pliego de condiciones.
3
Se puede emplear la conformación mediante la aplicación controlada de calor siguiendo los crite-
rios del párrafo anterior.
4
Se permite el conformado en frío, pero no la utilización de martillazos.
5
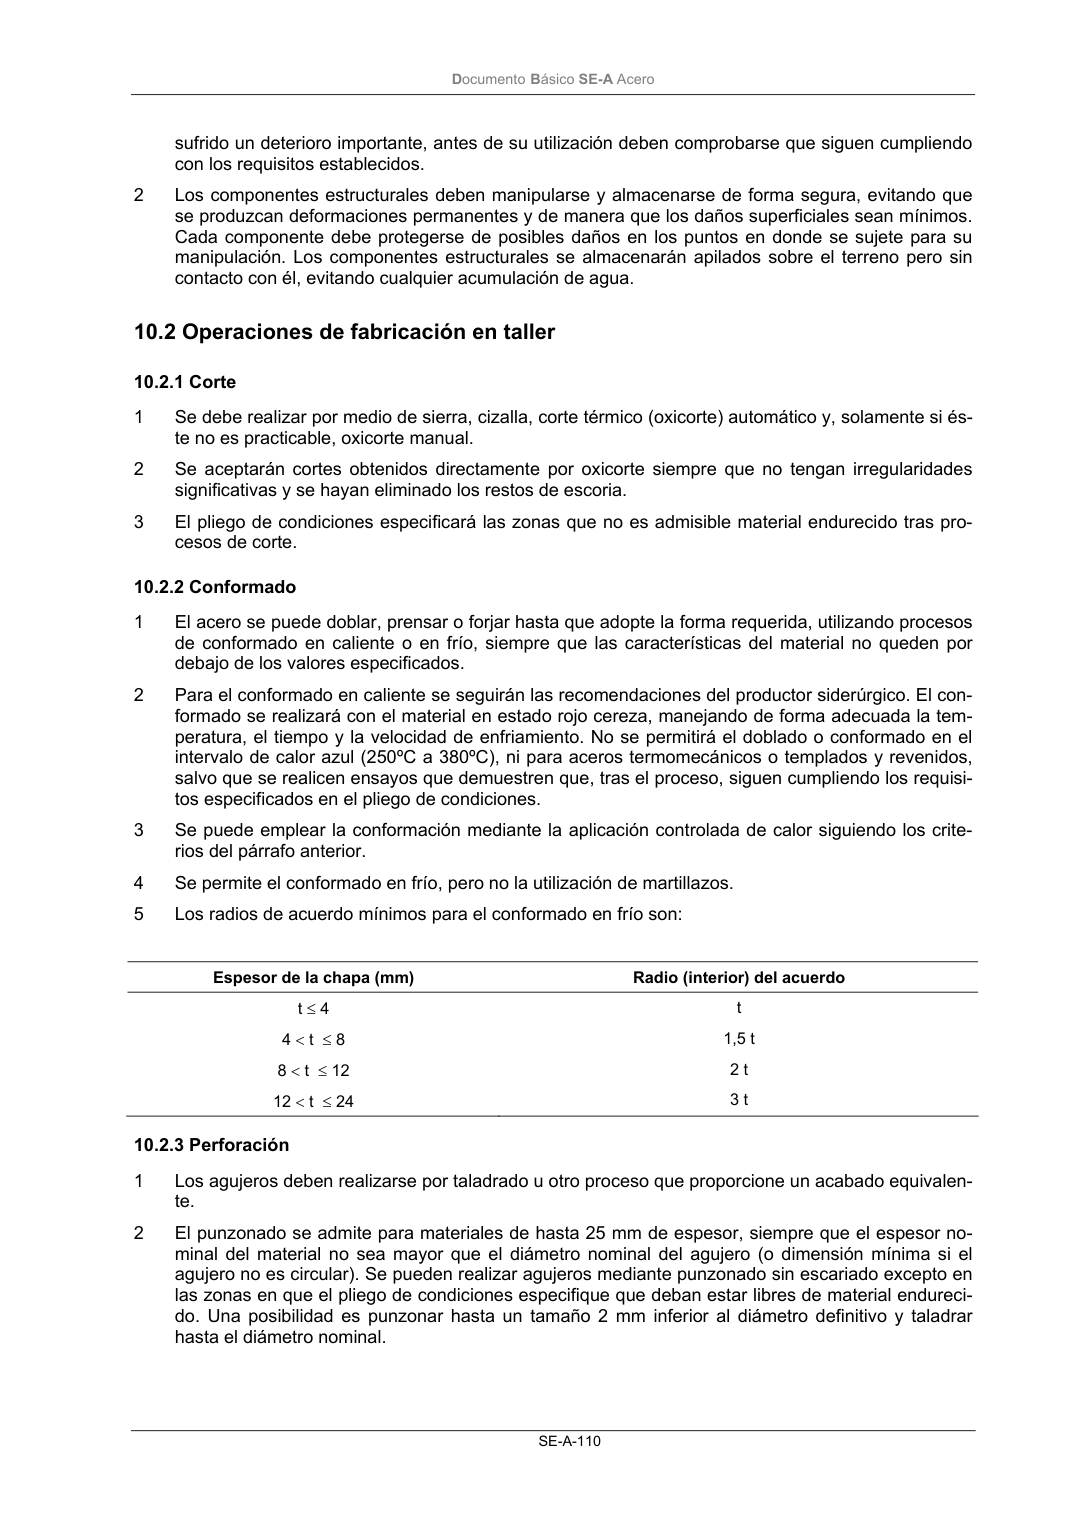
Los radios de acuerdo mínimos para el conformado en frío son:

Espesor de la chapa (mm)
Radio (interior) del acuerdo
t ≤ 4
t
4 < t  ≤ 8
1,5 t
8 < t  ≤ 12
2 t
12 < t  ≤ 24
3 t
10.2.3 Perforación
1
Los agujeros deben realizarse por taladrado u otro proceso que proporcione un acabado equivalen-
te.
2
El punzonado se admite para materiales de hasta 25 mm de espesor, siempre que el espesor no-
minal del material no sea mayor que el diámetro nominal del agujero (o dimensión mínima si el
agujero no es circular). Se pueden realizar agujeros mediante punzonado sin escariado excepto en
las zonas en que el pliego de condiciones especifique que deban estar libres de material endureci-
do. Una posibilidad es punzonar hasta un tamaño 2 mm inferior al diámetro definitivo y taladrar
hasta el diámetro nominal.