DB-SE-A · 10.4.5 Apriete de los tornillos pretensados · versión 2007-10-23 · capa oficial
Formatos: JSON compacto · Markdown · PDF fuente
Ámbito del documento · texto del ámbito · documento y tablas
ID técnico a0174 · PDF pág. 116-117 · jerarquía no validada por persona · contrastado con el literal de la página 116 (candidato tipográfico); no validado por persona · padre: raíz
10.4.5 Apriete de los tornillos pretensados
1
Los tornillos de un grupo, antes de iniciar el pretensado, deben estar apretados como si fueran tor-
nillos sin pretensar.
2
Con objeto de alcanzar un pretensado uniforme, el apriete se realizará progresivamente desde los
tornillos centrales de un grupo hasta los bordes y posteriormente realizar ciclos adicionales de
apriete. Pueden utilizarse lubricantes entre las tuercas y tornillos o entre las arandelas y el compo-
nente que gira, siempre que no se alcance la superficie de contacto, esté contemplado como posi-
bilidad por el procedimiento y lo admita el pliego de condiciones.
3
Si un conjunto tornillo, tuerca y arandela (s) se ha apretado hasta el pretensado mínimo y luego
aflojado, debe ser retirado y descartar su utilización, salvo que lo admita el pliego de condiciones.
4
El apriete se realizará siguiendo uno de los procedimientos que se indican a continuación, el cual,
debe estar calibrado mediante ensayos de procedimiento adecuados.
a)
Método de control del par torsor
Se utiliza una llave dinamométrica ajustada al par mínimo requerido para alcanzar el preten-
sado mínimo anteriormente especificado.
b)
Método del giro de tuerca
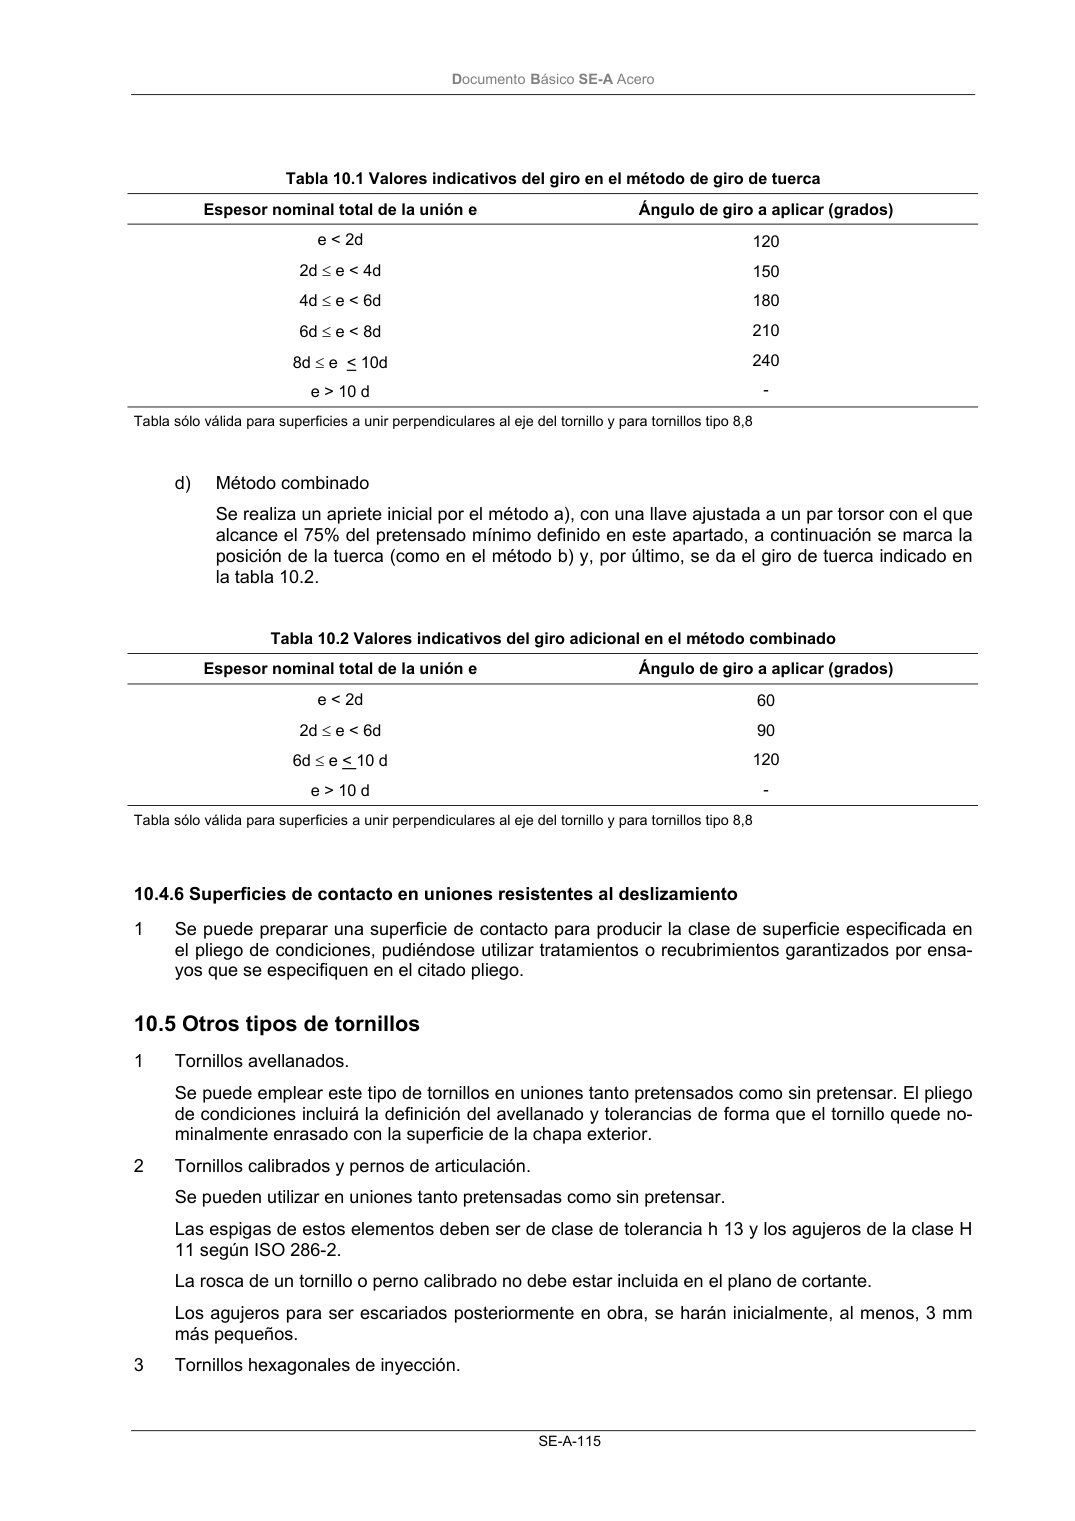
Se marca la posición de "apretado a tope " y luego se da el giro de la tuerca indicado en la ta-
bla 10.1
c)
Método del indicador directo de tensión.
Las separaciones medidas en las arandelas indicadoras de tensión pueden promediarse para
establecer la aceptabilidad del conjunto tornillo, tuerca y arandelas.

DocumentoBásico SE-A Acero
SE-A-115
Tabla 10.1 Valores indicativos del giro en el método de giro de tuerca
Espesor nominal total de la unión e
Ángulo de giro a aplicar (grados)
e < 2d
2d ≤ e < 4d
4d ≤ e < 6d
6d ≤ e < 8d
8d ≤ e  < 10d
e > 10 d
120
150
180
210
240
-
Tabla sólo válida para superficies a unir perpendiculares al eje del tornillo y para tornillos tipo 8,8
d)
Método combinado
Se realiza un apriete inicial por el método a), con una llave ajustada a un par torsor con el que
alcance el 75% del pretensado mínimo definido en este apartado, a continuación se marca la
posición de la tuerca (como en el método b) y, por último, se da el giro de tuerca indicado en
la tabla 10.2.
Tabla 10.2 Valores indicativos del giro adicional en el método combinado
Espesor nominal total de la unión e
Ángulo de giro a aplicar (grados)
e < 2d
2d ≤ e < 6d
6d ≤ e < 10 d
e > 10 d
60
90
120
-
Tabla sólo válida para superficies a unir perpendiculares al eje del tornillo y para tornillos tipo 8,8
PDF fuente redistribuible: copia fiel enlazada en esta página (SHA256 verificado).